Impeller, blisk và cánh turbine: khi lập trình còn khó hơn cả gia công
Một xưởng cơ khí chính xác có thể đã quen với việc gia công những chi tiết 5 trục với hốc sâu, bề mặt cong, thành mỏng (thin wall). Nhưng khi bản vẽ đầu tiên của một impeller máy nén hay một blisk động cơ mở ra trên màn hình, cảm giác quen thuộc đó biến mất. Rãnh giữa các cánh hẹp, cánh vừa cong vừa xoắn, dao phải đủ dài để với xuống chân cánh nhưng vẫn phải đủ cứng vững để không rung. Điều khó không nằm ở chỗ máy có chạy được hay không – máy chắc chắn chạy được. Điều khó là ai sẽ ngồi xuống lập trình được nó, trong bao lâu, và lần sau có làm lại được y như vậy không. Với chi tiết dạng impeller và blisk, điểm nghẽn thật sự thường nằm ở kiến thức lập trình chuyên biệt chứ không phải ở năng lực gia công.
Thách thức trong sản xuất
Blisk và impeller là chi tiết thành mỏng với một cấu trúc rất đặc thù: rãnh hẹp giữa các cánh, và cánh cong-xoắn ở mức độ lớn (1). Đặc trưng hình học này giới hạn trực tiếp lựa chọn dao – muốn với tới chân cánh thì dao phải dài và mảnh, mà dao dài mảnh thì mất độ cứng vững đúng lúc cần nó nhất.
Ngoài ra, cánh mỏng ở trạng thái công-xôn (cantilever) có độ cứng vững tĩnh và động thấp, nên lực cắt dễ gây võng dao, rung và sai lệch biên dạng trên bề mặt vừa gia công (1)(2). Điểm đáng chú ý về mặt công nghệ: dao phải đi vào không gian hẹp giữa hai cánh nên bị hạn chế khả năng kiểm soát ổn định bằng cách xoay hướng dao so với phôi. Vì vậy chỉ có thể dùng hai tham số còn lại để kiểm soát sự ổn định là phân bố lượng dư và tốc độ trục chính (2).
Yêu cầu chất lượng bề mặt ở đây cũng không giống chi tiết cơ khí thông thường. Bề mặt cánh và bề mặt hub là bề mặt chức năng khí động học – vết dao còn lại ảnh hưởng trực tiếp tới hiệu suất của chi tiết khi quay ở tốc độ cao. Và xu hướng thiết kế đang đi theo hướng khó hơn: cánh blisk có biên dạng cong ngày càng phức tạp để tăng hiệu suất khí động học, kéo theo ba yêu cầu đi kèm nhau là dung sai chặt, chất lượng bề mặt cao và tránh biến dạng chi tiết và biến dạng của dao trong quá trình cắt gọt (3).
Cuối cùng là rủi ro tích lũy. Impeller thường ở dạng một liền khối: cánh và đĩa là cùng một chi tiết, không có bước lắp ráp nào để cô lập sai số. Hỏng một cánh ở nguyên công tinh nghĩa là mất toàn bộ số giờ máy đã bỏ ra trước đó trên cả chi tiết.
Vì sao cách làm CAM truyền thống có thể chưa phù hợp
Với chi tiết 5 trục thông thường, người lập trình chọn chiến lược chạy dao thích hợp rồi tinh chỉnh. Với impeller và blisk, cách làm đó vấp phải một chuỗi quyết định không có sẵn lời giải chuẩn.
Quyết định thứ nhất: gia công thô trong rãnh hẹp. Chạy dao ngang giữa hai cánh với dao dài mảnh, hay đâm dao theo phương dọc để tận dụng độ cứng vững? Mỗi lựa chọn kéo theo một cách dựng đường chạy dao khác nhau.
Quyết định thứ hai: gia công tinh cánh bằng thân dao hay bằng đầu dao. Phay bằng đầu dao (point milling) cho tiếp xúc điểm, lượng chạy dao thấp, hiệu suất thấp nhưng độ chính xác cao; phay bằng thân dao (flank milling) cho tiếp xúc đường nên nhanh hơn đáng kể (4). Vấn đề là flank milling chỉ dùng được khi bề mặt cánh đủ gần dạng ruled – và việc đưa thiết kế cánh về dạng ruled/developable để dễ gia công có thể ảnh hưởng tiêu cực tới đặc tính khí động của impeller (5). Đây là quyết định kỹ thuật liên quan trực tiếp đến hiệu năng của chi tiết, không phải một tùy chọn của phần mềm.
Quyết định thứ ba: bán kính lượn chân cánh và vật liệu còn lại. Bán kính giữa hub và mặt cánh thường thay đổi dọc theo cánh, nên vùng chân cánh gần như luôn còn vật liệu sau khi gia công tinh cánh, và phải xử lý bằng một dao khác.
Trong môi trường CAM tổng quát, cả ba quyết định này đều được dựng lại thủ công cho từng chi tiết. Hệ quả không phải là “không làm được” -mà là toàn bộ năng lực lập trình gia công linh kiện dạng impeller và blisk của nhà máy nằm trong đầu một vài người, và thời gian lập trình trở thành thứ không ai dám cam kết khi báo giá.
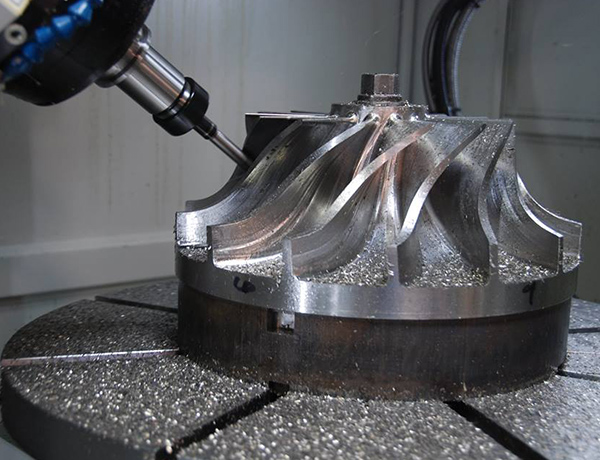
Source: https://www.deccanew.com/impeller-machining.php
hyperMILL tiếp cận bài toán này như thế nào
Điểm mấu chốt không phải hyperMILL “làm được” impeller. Điểm mấu chốt là ba nhóm quyết định ở trên được đóng gói thành các chu trình chuyên dụng có sẵn, với số tham số phải nhập được rút xuống mức tối thiểu. OPEN MIND nói thẳng lý do tồn tại của gói Multiblade và Single Blade: chiến lược 5 trục tiêu chuẩn không đủ để tạo chương trình NC hiệu quả cho impeller và blisk (6).
- Gia công thô trong rãnh hẹp. Chu trình gia công thô của gói Multiblade xử lý các cánh trong một quá trình liên tục, xuất phát từ phôi đã tiện sẵn hoặc phôi bán tinh, và không cần bước mô phỏng bóc tách vật liệu tốn thời gian. Khi dao dài mảnh không đạt được lượng chạy dao ngang hiệu quả, plunge roughing là phương án thay thế – cho phép dùng dao cứng vững nhất để gia công thô hốc giữa hai cánh (7). Đây là câu trả lời trực tiếp cho bài toán độ cứng vững, ở đúng nguyên công sinh ra lực cắt lớn nhất.
- Gia công tinh cánh. Point Milling trong hyperMILL là chiến lược HSC với chuyển động xoắn ốc liên tục, tiếp xúc điểm – phù hợp cho cánh cong mạnh. Khi bề mặt cánh cho phép swarf cutting đủ chính xác, chu trình Flank Milling rút ngắn thời gian gia công, và hyperMILL 5AXIS tự tính vị trí ôm dao tối ưu (7). Quyết định vẫn thuộc về kỹ sư, nhưng nó trở thành lựa chọn giữa hai chu trình đã dựng sẵn thay vì hai bài toán phải tự giải.
- Cạnh vào, cạnh ra và chân cánh. Edge Milling xử lý cạnh vào và cạnh ra khi chúng không thể tạo cùng bề mặt dòng chảy trong một nguyên công. Fillet Milling dành cho trường hợp bán kính giữa hub và mặt cánh thay đổi, đồng thời hỗ trợ gia công vật liệu còn lại (rest material) – điều kiện cơ bản để chọn đúng dao cho cánh và cho hub (7).
- Bề mặt hub. Chu trình Hub Finishing cho phép điều chỉnh biên dạng đường chạy dao theo yêu cầu khí động học và ngoại quan, và cũng dùng để gia công vật liệu thừa ở vùng sát chân cánh (7). Nói cách khác, vết dao trên hub trở thành thứ được thiết kế chứ không phải hệ quả tình cờ của bước tinh.
- Cánh đơn. Với cánh turbine rời, gói Single Blade bổ sung chu trình cho chân cánh và các đặc trưng lắp ghép cơ khí. Chiến lược gia công thô 3D theo phôi tự định nghĩa gia công cánh từ nhiều hướng, tự tránh chuyển động thừa ở vùng undercut, giữ chiều sâu cắt không đổi và lượng chạy dao độc lập với trục quay (8).
Một đặc điểm về mặt hệ thống: các module này nằm trong cùng môi trường hyperMILL, nên các chi tiết còn lại của cụm được lập trình trong cùng một giải pháp, kết hợp được với chu trình 2.5D, 3D và 5 trục thông thường – không cần một hệ CAM thứ hai chỉ để làm cánh (6).
Giá trị mang lại
Về mặt kỹ thuật: số tham số phải nhập ít hơn nên thời gian lập trình ngắn lại; kiểm tra va chạm hoạt động trong không gian chật của dãy cánh; vật liệu còn lại được kiểm soát để chọn đúng dao cho từng vùng; và điều kiện cắt ổn định hơn ở bước gia công thô nhờ dùng được dao cứng vững.
Về mặt kinh doanh, lợi ích lớn nhất là năng lực lập trình thôi phụ thuộc vào một cá nhân. Khi các bước chuyên biệt nằm trong chu trình chứ nằm trong kinh nghiệm của một người, doanh nghiệp có thể báo giá một đơn hàng impeller với thời gian lập trình dự đoán được, và có thể để người thứ hai làm lại đúng chi tiết đó. Đi kèm là giảm rủi ro hỏng chi tiết ở nguyên công tinh – nơi giá trị tích lũy trên phôi đã cao nhất.
Câu chuyện khách hàng
Polygona AG (Jona, Thụy Sĩ) là ví dụ cho thấy một doanh nghiệp không có nền tảng gia công impeller và blisk vẫn có thể bước vào thị trường này. Thành lập năm 1976, Polygona chuyên sản xuất biên dạng polygon độ chính xác cao, với khách hàng gồm nhiều đội đua Formula 1. Trước đó công ty chỉ chạm tới cánh turbine khi lắp polygon vào vùng hub để truyền động – và theo giám đốc điều hành John P. Giger, đó là công việc căng thẳng vì cánh turbine đắt tiền có thể hỏng ngay trong lúc gia công polygon (9).
Khi quyết định làm impeller hoàn chỉnh, Polygona đối mặt ba ràng buộc quen thuộc với bất kỳ xưởng nào muốn mở ngành hàng mới: đội ngũ giỏi nhưng chưa có kinh nghiệm ở lĩnh vực này phải nắm được công nghệ thật nhanh, quy trình phải cho ra mức giá cạnh tranh, và phải tìm được khách hàng chịu trao cơ hội cho một người mới. Một khách hàng đồng ý ký hợp đồng với sản lượng đảm bảo, kèm điều kiện: Polygona phải giao được prototype impeller hoạt động được trong khoảng ba tháng
Những con số đáng chú ý từ câu chuyện này (9):
- 3 tháng để có prototype đạt yêu cầu. Polygona giao đúng hạn và ký được hợp đồng, dù đây là chi tiết dạng hoàn toàn mới với đội ngũ. Thời gian làm chủ công nghệ, chứ không phải năng lực máy, mới là thứ quyết định họ có kịp cửa sổ cơ hội này hay không.
- Không có một va chạm nào trong suốt hai năm. Giger cho biết từ khi bắt đầu dùng hyperMILL, công ty chưa gặp va chạm lần nào. Với chi tiết mà một cánh hỏng đồng nghĩa bỏ cả phôi đã qua hàng chục giờ gia công, đây là con số về chi phí chứ không chỉ về kỹ thuật.
- Từ 1 lên gần 10 khách hàng trong hai năm. Bắt đầu với đúng một khách hàng đầu tiên, Polygona nay chạy hết công suất, đơn hàng bắt đầu xếp hàng chờ, và công ty phải nâng cấp cả phần mềm CAD/CAM lẫn máy để theo kịp.
- Dải đường kính 0-800 mm, tới 250 mm với impeller kín (closed impeller). Closed impeller là dạng khó nhất vì dao bị bao kín trong kênh dòng chảy – việc Polygona nhận được dạng này cho thấy năng lực đã vượt xa điểm xuất phát.
- Mức giá cạnh tranh và chất lượng được chính khách hàng xác nhận, dù công ty mới vào ngành hai năm.
Điều đáng rút ra không nằm ở một tính năng cụ thể nào. Polygona gia công trọn vẹn impeller từ thô đến tinh trong cùng một hệ thống, với mô phỏng và chương trình NC không va chạm là mắt xích then chốt. Và vì hyperMILL cho phép kéo-thả lại toàn bộ chuỗi nguyên công đã chạy thành công cho chi tiết tương tự cùng vật liệu, mỗi đơn hàng mới chỉ còn là vài thao tác hiệu chỉnh thay vì một lần lập trình lại từ đầu (9). Đó chính là cơ chế biến một đội ngũ chưa có kinh nghiệm thành một đơn vị sản xuất impeller có thể cam kết tiến độ.
Kết luận
Turbomachinery là nơi khoảng cách giữa “có máy 5 trục” và “làm được hàng 5 trục” rộng nhất. Chi tiết dạng này không đòi hỏi thêm trục trên máy CNC, nó đòi hỏi thêm kiến thức chuyên biệt – và kiến thức đó, nếu chỉ tồn tại trong đầu một vài người, sẽ giới hạn cả năng lực nhận đơn lẫn khả năng mở rộng của doanh nghiệp. Giá trị thật của một gói chuyên dụng như Multiblade không phải là danh sách chu trình nó cung cấp, mà là việc nó biến một bài toán của chuyên gia thành một bài toán lập trình tiêu chuẩn.
Nếu xưởng của bạn đang cân nhắc nhận hàng impeller, blisk hoặc cánh turbine – hoặc đã nhận nhưng thời gian lập trình đang là ẩn số khi báo giá – hãy trao đổi với đội ngũ kỹ thuật của AZIS về một chi tiết cụ thể trong sản xuất của bạn. Chúng tôi có thể cùng bạn xem demo gói Multiblade trên chính hình học đó và ước lượng quy trình lập trình thực tế.
Tham khảo
- https://www.mdpi.com/2075-1702/13/9/768
- https://link.springer.com/article/10.1007/s00170-022-10264-6
- https://www.aerospacemanufacturinganddesign.com/article/reliable-precise-aerospace-blisk-manufacturing/
- https://www.sciencedirect.com/science/article/abs/pii/S1526612524008818
- https://www.sciencedirect.com/science/article/abs/pii/S0278612520301096
- https://www.openmind-tech.com/en-us/industries/cam-software-for-turbomachinery/
- https://www.openmind-tech.com/en-us/cam/5-axis-milling/impeller-blisk/
- https://www.openmind-tech.com/fileadmin/user_upload/pdf/cam/5-axis/bro-singleblade-5-axis-cam-software-hypermill-en.pdf
- OPEN MIND Technologies AG, Success Story: “Specialised expertise – highest quality” (Polygona AG), 2016 – https://www.openmind-tech.com/en-us/references/