Gia công khuôn đúc áp lực để đảm độ chính xác và độ bền khuôn
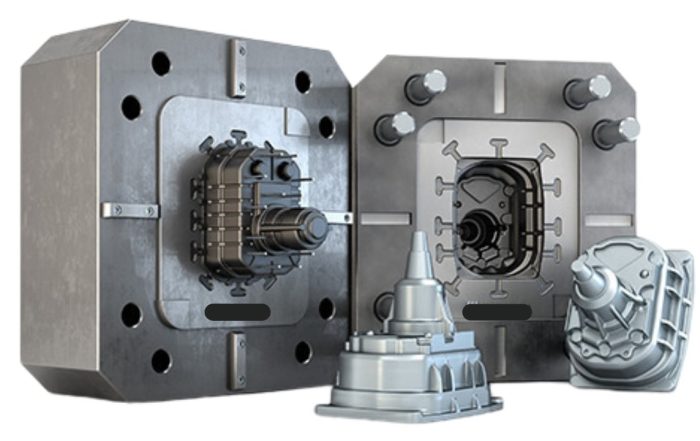
Khuôn đúc áp lực (high-pressure die casting) đang đứng trước áp lực chưa từng có. Xu hướng đúc chi tiết nhôm nguyên khối cỡ lớn cho ô tô – đặc biệt là xe điện – đẩy kích thước khuôn, độ sâu hốc và độ phức tạp hình học lên mức được cho là hiếm gặp cách đây vài năm. Trong khi đó, mỗi bộ khuôn vẫn phải chịu hàng chục nghìn chu kỳ phun kim loại nóng chảy ở áp suất và nhiệt độ cao. Vì thế, bài toán của xưởng khuôn không chỉ là “cắt cho ra hình”, mà là cắt một khối thép làm khuôn đã tôi cứng, với hốc sâu và thành dốc đạt dung sai và chất lượng bề mặt để tấm khuôn đủ bền. Sai một nhịp trên khối phôi đắt tiền này là mất cả tuần và một khoản chi phí không nhỏ. Đây là lúc chiến lược CAM quyết định phần lớn kết quả.
Bài toán gia công khuôn đúc áp lực
Vật liệu là rào cản đầu tiên. Lòng khuôn và lõi khuôn đúc áp lực thường làm từ thép H13 (DIN 1.2344, tương đương SKD61), tôi cứng tới khoảng 46-52 HRC; các mác cao cấp hơn như QRO-90 thậm chí còn cứng hơn (1). Thép càng cứng và càng dai thì càng khó cắt: cần đầu kẹp (holder) chuyên dụng, dao phù hợp và chế độ cắt được kiểm soát chặt (2).
Hình học là rào cản thứ hai. Khuôn đúc áp lực thường có hốc sâu (deep cavity), thành dốc (steep wall), gân mỏng, góc lượn nhỏ và hệ thống rãnh làm mát khoan sâu để kiểm soát nhiệt. Dung sai cho các bề mặt tới hạn có thể ở mức ±0,02 mm, còn độ nhám bề mặt vùng lòng/lõi thường yêu cầu khoảng 0,4-0,8 µm Ra (1).
Ngoài ra, khuôn đúc áp lực còn có một yếu tố đặc thù mà khuôn ép nhựa ít gặp: tuổi thọ khuôn gắn liền với chất lượng bề mặt gia công. Dòng kim loại nóng chảy cùng chu kỳ nóng – nguội liên tục gây nứt nhiệt (heat checking) và ăn mòn bề mặt khuôn (1). Một bề mặt lòng khuôn được gia công trơn mượt, ít vết dao và ít ứng suất dư sẽ chống lại các vết nứt tế vi này tốt hơn. Nói cách khác mỗi quyết định về đường chạy dao đều ảnh hưởng trực tiếp đến số shot của khuôn trước khi bảo trì, sửa chữa.

Nguồn: https://www.chinaruicheng.com/moulds/die-casting-molds/
Vì sao cách làm CAM truyền thống không còn phù hợp
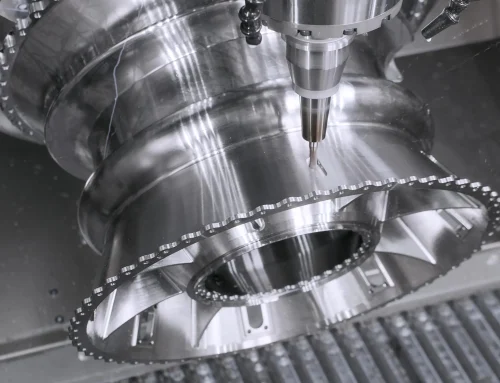
Để chạm tới đáy một hốc sâu bằng phay 3 trục, người lập trình buộc phải dùng dao dài. Dao càng dài thì càng dễ bị uốn và rung, dẫn đến bề mặt xấu, sai lệch kích thước và nguy cơ mẻ dao khi cắt thép cứng. Muốn giữ dao ngắn, xưởng phải gá lại nhiều lần theo từng hướng – mỗi lần gá là thêm thời gian, thêm sai số và thêm rủi ro.
Phay thô một khối thép làm khuôn lớn theo lối cắt ngập dao truyền thống cũng khiến dao chịu tải không đều, mòn nhanh và kéo dài thời gian gia công. Nghiêm trọng hơn, với khối phôi khuôn đắt tiền, một va chạm giữa dao hoặc đầu kẹp và phôi có thể phá hỏng cả chi tiết trong khi lập trình 5 trục thủ công để tránh va chạm lại thường phức tạp và dễ sai.
hyperMILL giải quyết bài toán như thế nào
Điểm mấu chốt của hyperMILL là xử lý đúng những nút thắt trên bằng các chiến lược được thiết kế riêng cho hốc sâu và thép cứng.
1. Kiểm soát góc nghiêng để dùng dao ngắn gia công hốc sâu. Đây là thay đổi cốt lõi giúp việc gia công khuôn đúc áp lực thỏa mãn những yêu cầu khắc khe về độ chính xác, độ bóng bề mặt và thời gian gia công dù đặc tính hình học của chúng thường rất phức tạp. hyperMILL giải quyết vấn đề này bằng cách:
- Tự động bổ sung góc nghiêng để tránh va chạm khi cần thiết mà không cần người lập trình phải điều chỉnh thủ công theo kiểu thử sai (trial error)
- Cho phép chuyển đổi chiến lược chạy dao 3 trục sang 5 trục (bằng chu trình Rework 5X) để tận dụng tối đa sự linh hoạt của đường chạy dao 3 trục và khả năng tránh va chạm thông minh của các chu trình phay 5 trục
- Trong một bước gia công, ưu tiên phay 3 trục giúp nâng cao độ cứng vững và chính xác cũng như tốc độ gia công (bằng tùy chọn Automatic Indexing) và chỉ chuyển sang gia công 5 trục khi thực sự cần thiết
2. MAXX Machining – gia công thô nhanh và mở hốc sâu nhẹ nhàng. Gói hyperMILL MAXX Machining gồm ba module khoan, phay thô và phay tinh (4). Phay thô hiệu suất cao (HPC roughing) dùng chiến lược chạy dao xoáy (trochoidal milling) để bóc tách khối lượng vật liệu lớn, tránh cắt ngập dao và giữ tải dao ổn định – giảm mòn dao khi cắt thép cứng (4). Để mở hốc sâu, chiến lược khoan phay xoắn 5 trục (5-axis helical drilling) cắm dao hiệu quả mà không cần khoan mồi, đặc biệt hợp với vật liệu khó và đầu phay lớn (4). Nhờ đó, thời gian phay thô – thường là phần chiếm nhiều giờ máy nhất của một bộ khuôn – được rút ngắn đáng kể.
3. Chiến lược phay tinh cho hốc và thành dốc – bề mặt ổn định, giảm đánh bóng bằng tay. hyperMILL mở rộng các chiến lược gia công 3D quen thuộc như Z-level, Equidistant và Rest Machining sang 5 trục (3). Với dao dạng barrel, mô-đun gia công tinh Tangent Machining cho phép dao tiếp xúc với bề mặt gia công bằng chiều sâu cắt lớn hơn (4). Nhờ đó, thời gian gia công và thời gian đánh bóng đều được giảm đáng kể trong khi vẫn đảm bảo chất lượng bề mặt gia công.
4. VIRTUAL Machining – kiểm tra trên máy ảo trước khi cắt vào phôi thật. hyperMILL VIRTUAL Machining mô phỏng trên một bản sao số (digital twin) của chính chiếc máy CNC của xưởng, tính đến cả phôi, dao, đầu kẹp, đồ gá và bàn máy, dựa trên G-code thực (5). Mọi va chạm nếu có đều được phát hiện và xử lý trước khi máy thực sự chạm vào phôi; VIRTUAL Machining Optimizer còn tự tối ưu trình tự chuyển động và góc nghiêng khi xuất G-code (5). Với một tấm khuôn trị giá hàng trăm triệu đồng, đây là lớp bảo hiểm đáng giá.
5. Tự động hóa và tích hợp điện cực/EDM. Công nghệ Feature Recoginization và Macro cùng hyperMILL AUTOMATION Center giúp nhận diện và lập trình nhanh các chi tiết lặp lại như hốc, rãnh, lỗ trên tấm khuôn (6). Với những vùng dao phay không tiếp cận tới, module hyperMILL Electrode lo toàn bộ quy trình điện cực (electrode) từ thiết kế đến xuất chương trình, còn OPTICAM xử lý wire EDM – tất cả trong cùng một nền tảng CAD/CAM (6).
Giá trị mang lại
Về kỹ thuật:
- Khuôn gia công ra chính xác về kích thước và hoàn hảo về độ bóng bề mặt
- Nâng cao năng suất nhờ giảm khâu EDM và đánh bóng thủ công
- Giảm thiểu rủi ro va chạm, tận dụng tốt hơn máy 5 trục sẵn có.
Về kinh doanh
- Rút ngắn thời gian đưa khuôn vào sản xuất, và quan trọng nhất là tăng khả năng “làm đúng ngay lần đầu” trên phôi đắt tiền.
- Khi tuổi thọ khuôn được cải thiện nhờ chất lượng bề mặt tốt hơn, lợi ích còn kéo dài sang cả vòng đời sản xuất.
Kết luận
Khuôn đúc áp lực đặt ra một tổ hợp thách thức hiếm có: thép tôi cứng, hốc sâu, dung sai chặt và một mối liên hệ trực tiếp giữa chất lượng bề mặt gia công và tuổi thọ khuôn. Cách tiếp cận CAM truyền thống có thể làm ra khuôn, nhưng thường phải đánh đổi bằng dao dài, nhiều lần gá, thời gian bóc thô kéo dài và rủi ro va chạm. hyperMILL xử lý đúng những điểm nghẽn đó – nghiêng dao để dùng dao ngắn, bóc thô hiệu suất cao, tinh bề mặt ổn định và mô phỏng máy thật – để biến việc gia công một lòng khuôn đắt tiền thành một quy trình an toàn và hiệu quả hơn. Với xưởng làm khuôn, đó không chỉ là thời gian tiết kiệm được, mà là một lợi thế cạnh tranh bền. Bạn có thể xem thêm ứng dụng hyperMILL cho ngành khuôn mẫu.
Liên hệ
Nếu xưởng của bạn đang có một bộ khuôn đúc áp lực với hốc sâu hoặc thành dốc khó gia công, đội ngũ kỹ thuật AZIS sẵn sàng cùng bạn phân tích một chi tiết cụ thể trong sản xuất của bạn và đánh giá xem chiến lược 5 trục cùng MAXX Machining của hyperMILL có thể rút ngắn quy trình và cải thiện tuổi thọ khuôn đến đâu. Liên hệ AZIS để đặt một buổi trao đổi kỹ thuật hoặc demo trên chính chi tiết của bạn.
Tham khảo
(1) Frigate — Die Casting Mold Core: https://frigate.ai/product/die-casting-mold-core/
(2) Desktop Metal — H13 Tool Steel: https://www.desktopmetal.com/resources/h13-tool-steel
(3) OPEN MIND — 5-axis milling: Cavities: https://www.openmind-tech.com/en/cam/5-axis-milling/cavities/
(4) OPEN MIND — hyperMILL MAXX Machining: https://www.openmind-tech.com/en-us/cam/hypermill-maxx-machining/
(5) OPEN MIND — hyperMILL VIRTUAL Machining Center: https://www.openmind-tech.com/en/cam/hypermill-virtual-machining/center/
(6) OPEN MIND — CAM software for Mold & Die: https://www.openmind-tech.com/en/industries/cam-software-for-mold-and-die/