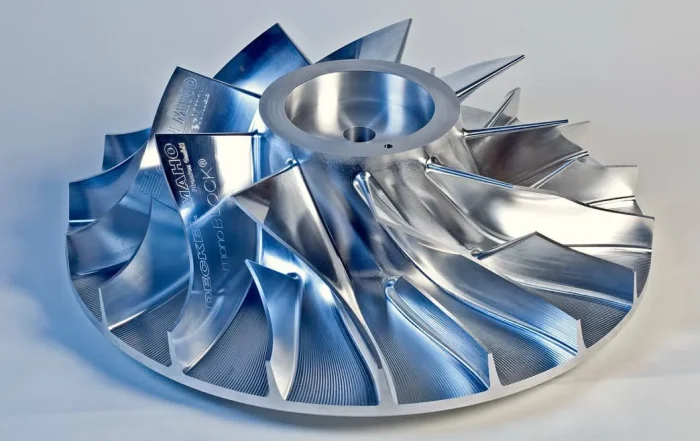
Máy 5 trục của bạn đang chờ ai?
Nhiều doanh nghiệp cơ khí chính xác ở Việt Nam đã đi qua giai đoạn đầu tư máy 5 trục. Máy đã có, dao tốt đã có, đơn hàng cũng đã nhận được. Nhưng rồi một nghịch lý xuất hiện: chiếc máy đắt nhất trong xưởng lại thường xuyên đứng chờ. Nó không chờ vật liệu, không chờ đồ gá — nó chờ một chương trình NC mà người lập trình giỏi nhất chưa dám xuất G-code. Trong ngành hàng không, nơi một phôi Ti-6Al-4V có thể trị giá bằng cả tuần lương và một va chạm có thể phá hỏng cả chi tiết lẫn trục chính, sự do dự đó là hoàn toàn hợp lý. Vấn đề là: nó đang trở thành nút thắt cổ chai thật sự của cả nhà máy.
Thử thách gia công
Chi tiết cấu hình và động cơ không bao giờ là một khối vật liệu đơn giản. Chúng tôi là sự kết hợp của các cấu thành nhẹ (tường mỏng), sâu sâu, bề mặt cong, nghiêng và các yếu tố giúp giảm khối lượng. Tất cả đều yêu cầu kiểm soát kích thước chặt chẽ. Mỗi đặc biệt này mang theo một rủi ro riêng: thành công có thể rung hoặc biến dạng nếu lực cắt quá nặng hoặc thứ tự cắt không hợp lý, sâu đòi hỏi tiếp xúc dao ổn định và thoát phôi tốt (1).
Vật liệu thậm chí chí Đưa bài toán khó thêm một bậc. Titanium và Inconel sinh lực cắt và nhiệt lớn ngay tại vùng tiếp xúc dao – phôi; titanium có xu hướng biến dạng , còn Inconel giữ độ bền cao ở nhiệt độ cao nên đưa ra nhanh chóng quá trình mòn dao. Đây không phải vật liệu ngoại lệ mà là vật liệu chủ đạo: Ti-6Al-4V chiếm khoảng 60% lượng titanium được sản xuất theo dữ liệu vật liệu của NASA (2).
Nhưng chi phí đắt nhất lại là chi phí ít ai ghi vào bảng tính: chi phí của mỗi lần gá lại. Kết cấu hàng không có bề mặt cong phức hợp, undercut và vùng thành mỏng mà máy 3 trục không với tới được nếu không định vị lại phôi. Mỗi lần định vị lại tạo ra một chuẩn (datum) mới, một cơ hội sai số mới và một chi phí đồ gá mới. Trên một chi tiết dung sai chặt, sai số không cộng dồn tuyến tính — chúng nhân lên qua từng lần gá
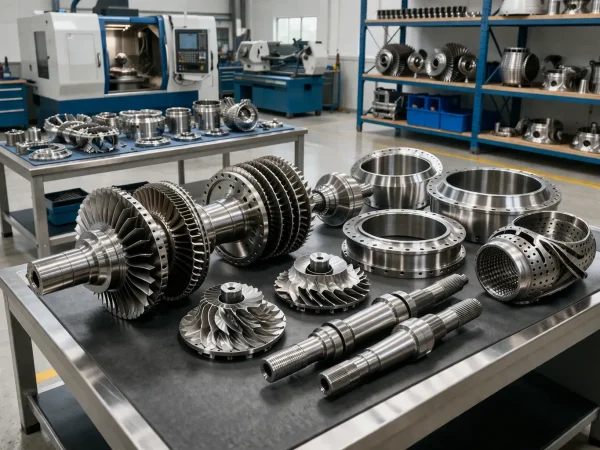
Source: https://aerocisionindia.com/aerospace-components-manufacturers-in-india/
Vì sao cách làm CAM truyền thống có thể chưa đủ
Với chi tiết 3 trục hay 3+2 đơn giản, quy trình quen thuộc vẫn ổn định: chọn chiến lược chạy dao, cài đặt chế độ cắt, mô phỏng đường chạy, xuất mã G-code hiệu chỉnh trên máy CNC (nếu cần). Quy trình này hoạt động tốt vì nó dựa trên một giả định –người lập trình có thể hình dung trước dao sẽ đi thế nào.
Khi bước vào 5 trục đồng thời, giả định đó sụp đổ. Hướng dao thay đổi liên tục theo bề mặt. Thân dao và đầu kẹp (holder) — chứ không chỉ lưỡi cắt — đi sâu vào hốc và cắt dọc theo thành cao. Giới hạn hành trình trục quay và động học riêng của từng máy bắt đầu quyết định kết quả. Điều mà mắt người lập trình có thể kiểm soát trong không gian 3 trục trở nên vượt quá khả năng phán đoán trực giác trong không gian 5 trục.
Đây là lý do khâu lập trình, chứ không phải năng lực máy, thường mới là điểm nghẽn. Đầu tư thêm một chiếc máy có thể nâng năng lực lý thuyết, nhưng nếu chương trình không theo kịp thì năng lực thực tế không đổi — máy mới chỉ đứng chờ cùng những máy cũ. Và nó dẫn đến một rủi ro tổ chức ít được nói tới: toàn bộ năng lực 5 trục của nhà máy bị lệ thuộc vào phán đoán của một vài cá nhân.
hyperMILL tiếp cận bài toán này như thế nào
Điểm mấu chốt trong cách hyperMILL xử lý không phải là “có nhiều chiến lược”, mà là chuyển những quyết định rủi ro từ phán đoán của con người sang tính toán của hệ thống.
Với bài toán hướng dao trong không gian chật: Ở hốc sâu và thành cao, mỗi vùng đòi hỏi một góc nghiêng dao khác nhau. hyperMILL cung cấp nhiều chiến lược nghiêng dao: 3+2, indexing tự động và 5 trục đồng thời (simultaneous), đồng thời mở rộng các chiến lược 3D quen thuộc như Z-level hay Rest Machining sang 5 trục (thông qua 5X Rework) (3). Người lập trình không phải xây lại tư duy từ đầu, vì 5 trục đồng thời trong hyperMILL được xây trên khái niệm đã quen thuộc là phay với dao nghiêng.
Với bài toán va chạm — ranh giới giữa “chạy được” và “dám chạy”: hyperMILL tự động tính góc dao không va chạm cho gia công 5 trục đồng thời, và người dùng chọn trục quay nào được ưu tiên tùy theo động học máy. Khi vẫn còn va chạm, hệ thống bỏ qua các đoạn toolpath va chạm và xử lý bằng dao dài hơn hoặc góc dao thay đổi. Ý nghĩa về mặt quy trình nằm ở chữ tự động: cơ chế này không phụ thuộc vào việc người lập trình có kịp nhìn ra vấn đề hay không — đúng điểm mà trực giác con người dễ bỏ sót nhất (4).
Với khoảng cách giữa mô phỏng và máy thật: Nhiều xưởng mô phỏng đường chạy dao an toàn trên phần mềm nhưng va chạm vẫn xảy ra khi gia công trên máy. Nguyên nhân là do những chuyển động được kiểm tra trên máy tính không hoàn toàn là những chuyển động thực sự trên máy CNC. hyperMILL VIRTUAL Machining mô phỏng dựa trên chính G-code. Nói cách khác, những gì người lập trình thấy trên máy tính khi mô phỏng sẽ giống 100% những gì sẽ diễn ra trên máy CNC. Module Optimizer còn tự động chọn vị trí dao tối ưu trong dải phương án khả thi, tối ưu chuyển động liên kết giữa các nguyên công, và tự chèn chuyển động rewind trên các máy có giới hạn trục (5).
Với thời gian lập trình: Từ phiên bản 2025, hyperMILL có chế độ định hướng dao 5 trục tự động — phân tích trước toàn bộ toolpath để tính chuỗi chuyển động simultaneous và indexed, qua đó giảm số thông số phải nhập cho những chi tiết phức tạp.
Lợi ích mang lại
Về kỹ thuật, chuỗi lợi ích liên kết với nhau chứ không rời rạc: va chạm được kiểm soát tự động → dám chạy simultaneous ở những khu vực khó gia công → ít lần gá hơn → sai số tích lũy ít hơn. Bản thân chuyển động 5 trục đồng thời cho phép duy trì góc ăn dao ổn định, phân bố nhiệt và tải đều hơn so với trục cố định, qua đó hỗ trợ ổn định kích thước theo chiều sâu cắt và kéo dài tuổi dao.
Về kinh doanh, lợi ích lớn nhất với một doanh nghiệp đã bỏ tiền mua máy 5 trục chính là tỷ lệ khai thác thiết bị. Mỗi giờ máy đứng chờ chương trình, mỗi lần dry run thăm dò, mỗi phôi titanium hỏng vì một va chạm không lường trước — tất cả đều là khoản đầu tư không sinh lời. Giảm thời gian lập trình và tăng độ tin cậy của chương trình tác động trực tiếp lên chính khoản đầu tư đắt nhất trong xưởng.
Kết luận
Với chi tiết hàng không phức tạp, thách thức thật không phải là tạo ra một đường chạy dao — mà là tạo ra một quá trình đáng tin cậy, không va chạm và sẵn sàng cho sản xuất. Khác biệt giữa hai điều đó cũng chính là khác biệt giữa một phần mềm sinh đường chạy dao và một hệ thống giúp kiểm soát độ phức tạp. Với doanh nghiệp đã đầu tư máy 5 trục, đây không phải câu chuyện đếm tính năng phần mềm. Đây là câu hỏi: khoản đầu tư lớn nhất trong nhà máy của bạn đang được khai thác đến đâu, và điều gì đang giữ nó lại?
Nếu xưởng của bạn đang gia công chi tiết 5 trục phức tạp và bạn nghi ngờ khâu lập trình mới là điểm nghẽn thật sự, hãy trao đổi với đội ngũ kỹ thuật của AZIS về một chi tiết cụ thể trong sản xuất của bạn để cùng nhìn ra quy trình CAM hiện tại đang giới hạn ở đâu.
Tham khảo
- https://www.lsrpf.com/blog/precision-5-axis-titanium-services-custom-solutions-transparent-pricing-on-time-delivery
- https://www.criterionprecision.com/feeds/blog/5-axis-machining-aerospace-industry
- https://azis.com.vn/phan-mem/hypermill/giai-phap-gia-cong-5-truc-tong-quat/
- https://www.openmind-tech.com/en-us/cam/5-axis-milling/tilt-strategies/
- https://www.openmind-tech.com/en-us/cam/5-axis-milling/collision-avoidance/